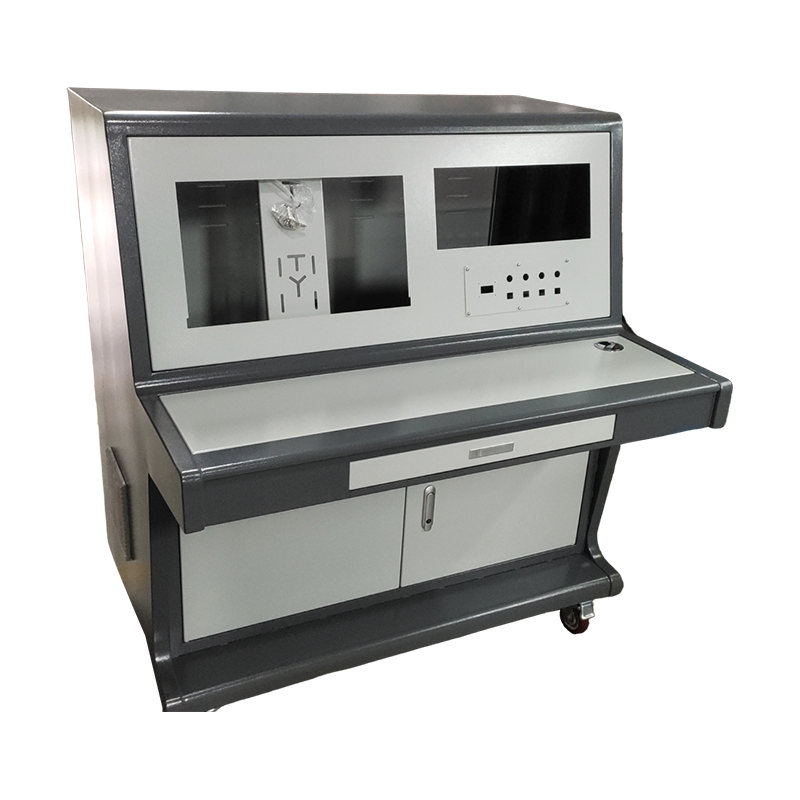
U svijetu proizvodnja, pojmovi " mehanička obrada lima " i žigosanje se često koriste kao sinonimi, ali ipak predstavljaju različite pristupe s različitim mogućnostima, strukturom troškova i primjenama. Razumijevanje razlika između izrade lima i utiskivanja ključno je za inženjere, stručnjake za nabavu i dizajnere proizvoda koji moraju uravnotežiti preciznost, volumen i proračun. Dok obojci počinju s ravnim limovima, njihovi se putevi značajno razlikuju u alatu, složenosti i završnim dijelovima koje proizvode. Ovaj članak pruža detaljnu tehničku usporedbu, istražujući temeljna načela, opremu i faktore donošenja odluka koji definiraju svaki proces.
Temeljna razlika leži u njihovoj operativnoj filozofiji: žigosanje je brzi proces vođen kalupom dizajniran za proizvodnju velike količine identičnih dijelova uz minimalnu intervenciju operatera, dok proizvodnja obuhvaća fleksibilan skup suptraktivnih tehnika i tehnika oblikovanja idealnih za male do srednje količine i prilagođene geometrije. Ovaj će vodič rasčlaniti te razlike u više dimenzija, od troškova alata i vremena do razmatranja materijala i sekundarnih operacija, opremajući vaše znanje za odabir optimalne rute proizvodnje za vaš sljedeći projekt.
Kako bismo uvažavali razlike, bitno je najprije precizno definirati svaki proces. Utiskivanje lima je brzi proizvodni proces koji koristi prešu i specijalizirani alat, poznat kao matrica, za transformaciju ravnih metalnih ploča u specifične oblike. Matrica sadrži negativnu sliku željenog dijela, a preša primjenjuje ogromnu silu za rezanje, savijanje ili oblikovanje metala u taj oblik u jednom potezu ili nizu poteza. Ovaj proces je vrlo ponovljiv i može proizvesti tisuće dijelova na sat, što ga čini okosnicom proizvodnje velikih količina.
Nasuprot tome, izrada lima odnosi se na širu kategoriju proizvodnih tehnika koje uključuju rezanje, savijanje i sastavljanje metala za stvaranje gotovog proizvoda. Za razliku od žigosanja, koje se oslanja na jednu namjensku matricu, proizvodnja koristi različitu opremu kao što su CNC laserski rezači, kočnice za preše, revolverske izbijače i stanice za zavarivanje. Ova fleksibilnost omogućuje proizvođačima da rade sa širim rasponom materijala i debljine, stvaraju složene 3D oblike i ugrađuju zamršene promjene dizajna bez potrebe za skupim reinstruiranjem [citat:4]. U biti, žigosanje je specifična metoda unutar većeg svemira izrade, optimizirana za brzinu i volumen, dok je izrađen svestrani alat za složene dijelove po narudžbi.
Najznačajnija operativna razlika između štancanja i izrade leži u potrebnom alatu. Operacije žigosanja su usmjerene oko običaj umire , koji su precizno strojno obrađeni alati dizajnirani posebno za jedan dio. Ove matrice često uključuju složene značajke kao što su bušilice, piloti i alati za skidanje za izvođenje višestrukih operacija - kao što su izrezivanje, bušenje i oblikovanje - u jednom potezu preše. Na primjer, progresivna matrica može transformirati čelični kotur u gotovu konzolu brzinom većom od 800 dijelova u minuti. Međutim, ova brzina ima svoju cijenu: razvojna matrica može trajati od 12 do 20 tjedana i koštati od 10.000 do preko 100.000 USD, što se čini nepraktičnim za male serije ili prototipove.
Proizvodnja se, s druge strane, oslanja na svestranu opremu koja se može programirati. Najčešći su CNC laserski rezači i pritisne kočnice . Laserski rezači koriste snažnu zraku za rezanje zamršenih oblika iz metalnog lima s visokom preciznošću i bez potrebe za teškim alatom [citat:8]. Kočnica za prešu zatim koristi set za bušenje i matricu za savijanje ravnog izrezanog lista u konačnu 3D geometriju. Budući da se ovi strojevi mogu programirati putem CAD datoteke, prebacivanje s jednog dijela na drugi je pitanje sekunde, nudeći neusporedivu fleksibilnost. Na primjer, pružatelj usluga može upotrijebiti laser od 4000 vata za rezanje debljine čelika do 1 inča, nakon čega slijedi kočnica za prešu s kapacitetom od 1000 tona za oblikovanje komponenti za teške uvjete rada [citat:4]. Ova fleksibilnost je obilježje izrada lima po narudžbi , omogućujući brzu izradu prototipa i ponavljanje dizajna.
Ekonomska održivost svakog procesa uvelike ovisi o obujmu proizvodnje i životnom ciklusu dijela. Štancanje se ističe ekonomijom razmjera: visoko početno ulaganje u alate amortizira se kroz ogroman broj dijelova, što rezultira vrlo niskim troškom po jedinici. Za karoserijske ploče automobila, kućišta potrošačke elektronike i dijelove uređaja, gdje godišnje količine mogu premašiti 100.000 jedinica, žigosanje ostaje neprikosnoveni prvak. Proces je također nevjerojatno brz, s vremenskim ciklusima mjerenim u milisekundama, što automatski smanjuje troškove rada po dijelu.
Proizvodnja, nasuprot tome, nudi nižu prepreku ulasku. Bez tvrdog alata potrebnog za rezanje, projekt se može započeti s minimalnim početnim ulaganjem. To ga čini ekonomski isplativim za količine jedne ili dvije jedinice za prototipove, pa sve do nekoliko tisuća jedinica precizna izrada limova projektima. Dok je trošak po jedinici veći od cijene štancanja zbog sporijeg vremena ciklusa i više ručnog rada, to se često kompenzira eliminacijom matrice troškova. Za tehnologije u nastajanju, kao što je proces metalnog lima temeljen na origamiju (OSM), studija je pokazala da nove metode izrade mogu smanjiti potrošnju energije do 94% i emisije CO2 za 92% u usporedbi s tradicionalnim žigosanjem [citat:7][citat:12]. Ovo naglašava koliko je moderan proizvodnja lima također može ponuditi prednosti održivosti.
Ključno industrijsko pravilo: Za količine ispod 5000 dijelova, proizvodnja je gotovo uvijek isplativija. Za količine koje prelaze 10 000 dijelova, žigosanje obično postaje ekonomičan izbor, posebno za materijale tankih dimenzija.
S tehničkog stajališta, svaki proces ima inherentne prednosti i ograničenja koja utječu na dizajn dijela. Štancanje je iznimno vješto u stvaranju ravnih ili umjereno oblikovanih dijelova s velikom preciznošću. Na primjer, fine blanking, specijalizirani oblik žigosanja, može postići toleranciju od ±0,0005 inča i proizvesti dijelove s glatkim rubovima bez rubova, često eliminirajući potrebu za sekundarnom doradom [citat:5]. Utiskivanje također može obraditi čelike visoke čvrstoće i složene operacije u kalupu kao što su narezivanje navoja, zakivanje i zavarivanje, sažimajući ono što bi bilo sklapanje u više koraka u jednu liniju za prešanje.
Izrada, međutim, ima prednost kada se radi o stvaranju dubokih, složenih ili vrlo prilagođenih 3D geometrija. CNC presa za prešanje može stvoriti zavoje s preciznim kutovima, a pomoću specijaliziranih alata može oblikovati kanale, cilindre i druge zamršene oblike. Laserski rezači mogu obraditi širok raspon materijala, od mekog aluminija do tvrdog titana, i mogu rezati debljine do 1 inča ili više [citat:14]. Izrada je također idealna za dijelove koji zahtijevaju integrirane sklopove, kao što je kućište za koje su potrebni nosači, šarke i umetci s navojem zavareni na njega. Ova svestranost je zaštitni znak izrada metala po narudžbi , gdje se proces može prilagoditi točnim specifikacijama projekta.
Odabir između izrade i žigosanja strateška je odluka koja utječe na više čimbenika. Najkritičniji je obujam proizvodnje, ali i druga razmatranja, poput vrste materijala, složenosti dijelova i vremena do tržišta, jednako su važna. Za izradu prototipova, gdje su promjene dizajna česte, a količine male, izrada lima po narudžbi je očiti pobjednik. Njegova fleksibilnost omogućuje inženjerima brzo ponavljanje, testiranje oblika, uklapanja i funkcioniranja bez troška i vremena razvoja matrice.
Za masovnu proizvodnju zrelih dizajna, žigosanje je često najisplativija i najdosljednija metoda. Primjene poput dijelova automobilske šasije, komponenata tvrdog diska računala i električnih konektora gotovo se isključivo proizvode žigosanjem zbog potrebe za iznimnom dosljednošću i niskom jedinom cijenom. Međutim, odluka nije uvijek binarna. mnogi izrada lima usluge nudimo hibridna rješenja, koristeći izradu za početni prototip ili alate za mostove male količine, a zatim prelazimo na žigosanje nakon što je dizajn dovršen i potražnja se poveća. Ovaj postupni pristup može minimizirati rizik i optimizirati novčani tok.
Primarna razlika je u alatu i pristupu. Štancanje koristi skupe, prilagođene matrice za brzo stvaranje velikih količina dijelova. Izrada koristi fleksibilnu, programabilnu opremu poput laserskih rezača i kočnica za preše, što je idealno za manje količine i prilagođene dijelove [citat:2].
Odaberite izradu za prototipove, male do srednje proizvodne serije (obično ispod 10 000 dijelova) ili kada vaš dio ima složenu geometriju koja zahtijeva više operacija poput rezanja, savijanja i zavarivanja. Izrada je također poželjna kada se očekuju promjene dizajna.
Da, za vrlo velike količine, niska cijena po jedinici žigosanja općenito ga čini jeftinijim unatoč velikom ulaganju u alat. Točka rentabilnosti varira, ali za količine koje prelaze 50 000 do 100 000 dijelova, žigosanje je obično najekonomičnija opcija.
Dok se žigosanjem mogu nositi s debljim materijalima, ono je najekonomičnije i najučinkovitije za tanke listove, obično do 1/4 inča. Za deblje ploče ili materijale veće debljine prikladnije su metode izrade poput laserskog rezanja i oblikovanja preše [citat:10].
Oba procesa mogu postići visoku preciznost. Fineblanking (metoda žigosanja) može postići tolerancije od ±0,0005 inča [citat:5]. Precizna izrada pomoću CNC opreme obično može držati ±0,005 inča, s nekim naprednim procesima koji postižu strože tolerancije.
Raznolikost modela zadovoljava razvojne potrebe različitih regija u svijetu.
AE električna kutija presvučena ugljičnim čelikom
Upravljačka ploča s tri dijela
Nestandardni ormarić po narudžbi obložen sprejom od ugljičnog čelika
Nestandardna prilagođena mobilna upravljačka ploča
Nestandardni prilagođeni radni stol za prskanje ugljičnog čelika
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:Br. 2 Qida Road, br. 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, Jiangsu Province, Kina